

在生产高精度橡胶密封件时,很多工厂经常遇到制品表面出现微小气泡或内部硫化程度不一致的问题。很多操作员习惯于简单地提高加热温度或延长硫化时间,但这种做法往往会导致胶料过硫,导致制品失去弹性甚至出现焦烧现象。问题的根源通常不在于温度的高低,而在于对设备热传递效率与压力维持机制的认知偏差。
要解决这些质量波动,必须深入理解橡胶硫化机工作原理详解,重点分析热量如何从加热板传递到胶料核心,以及压力如何在整个过程中抑制气泡生成。
橡胶硫化本质上是在热量和压力的共同作用下,使橡胶分子链通过硫磺等硫化剂产生交联反应。设备的核心任务就是将热能高效、均匀地传递给胶料。
大多数设备采用电加热板或蒸汽加热。热量通过金属模具直接传导至胶料表面。由于橡胶本身的导热系数极低,热量从表面向中心渗透的速度缓慢。如果温控精度不足,容易出现“表面过熟、中心未熟”的现象。
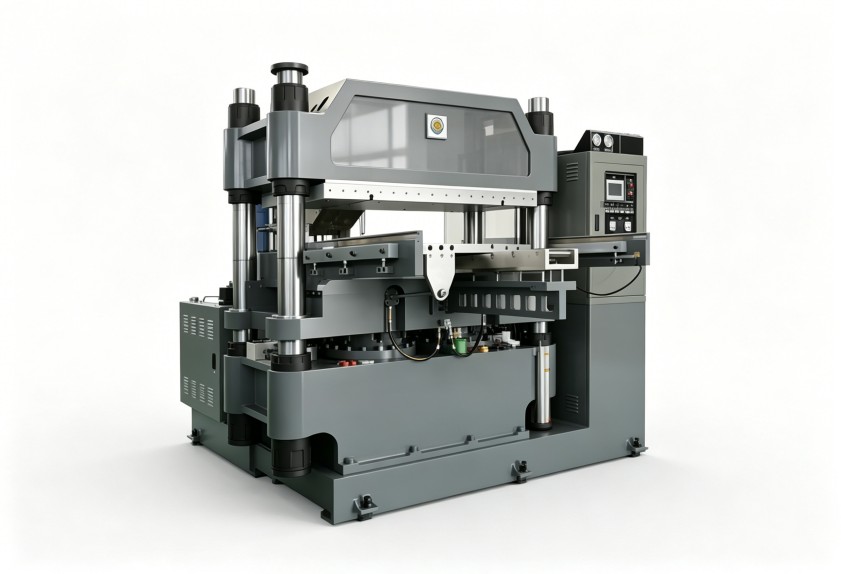
在实际运行中,模具的预热状态直接影响首批产品的质量。如果加热板在浙江利拿当地的环境温度较低且未充分预热,胶料在进入模具的瞬间会产生巨大的温差,导致热应力集中,进而影响制品的尺寸稳定性。
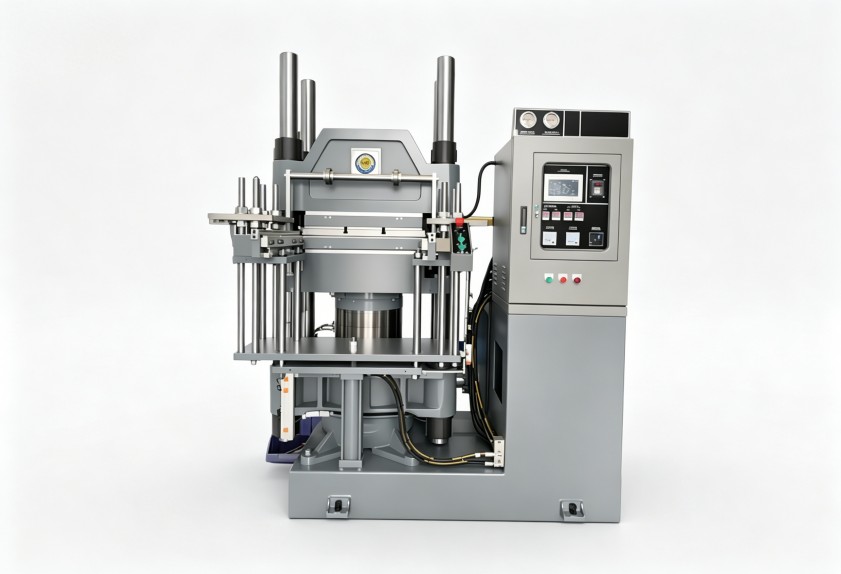
如果没有足够的压力,硫化过程中的挥发分会迅速膨胀,形成难以消除的内部气孔。
在闭模阶段,设备必须迅速建立起足够的压力,将胶料完全压实并排出空气。压力不仅是为了定型,更是为了提高胶料的密度,从而增加热传导的效率。
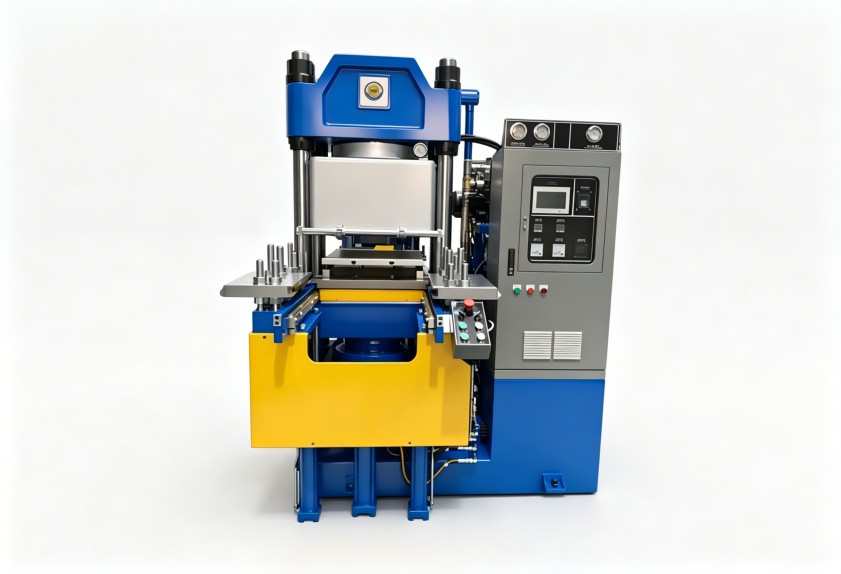
在整个硫化周期内,压力必须保持恒定。如果压力在硫化中途下降,即使温度达标,内部气体仍会重新聚集。对于要求极高的密封件产品,压力波动必须控制在极小范围内,否则会导致制品在浙江利拿等不同气候条件下的使用寿命出现偏差。
理解了基本原理后,在实际生产中应重点关注以下三个技术维度:
不同材质的橡胶对温度和压力的敏感度截然不同。
在设备选型时,应重点考量加热元件的分布密度以及压力补偿系统的响应速度。利拿实业在提供全套橡塑成型设备时,会结合客户的具体胶种配方,优化模具的热传导路径,以确保最终产品在复杂工况下依然保持稳定的物理性能。
即便设备原理设计完美,如果维护不到位,实际运行效果也会大打折扣。
在浙江利拿及周边地区的设备运行环境下,建议每季度对压力系统进行一次全面检测,确保其在整个硫化周期内能维持恒定的压力输出。
利拿实业可根据您的实际需求,提供全流程非标定制化的橡塑混炼成型解决方案。

 18046916153
