

新能源材料如锂电负极包覆料、导热硅胶的混炼工序,对开炼机的辊温控制精度、剪切均匀度要求远高于传统橡胶制品。不少企业在设备升级时只看辊筒直径、速比等表面参数,忽略了不同发展阶段的开炼机在核心结构上的本质差异。本文将从辊筒结构、温控系统、安全防护三个方向梳理技术演变路径,帮企业匹配适配自身工况的设备选型思路。
开炼机最早的形态是基于双辊相对转动产生的剪切力实现塑炼,整体结构十分简单。辊筒多为普通铸铁材质,表面硬度低、磨损快,长期使用后辊面易出现磨损不均,辊隙均匀性难以保障,直接影响混炼后物料的性能稳定。调距完全依靠人工操作,精度控制难度大,需要经验丰富的操作工反复调整才能达到预期的辊隙要求。
这一阶段的开炼机没有配套的温控系统,辊筒温度完全靠物料剪切生热自然升降,遇到对温度敏感的物料很容易出现焦烧或塑化不足的问题。混炼过程全靠人工翻料、打三角包,劳动强度大,批次一致性完全取决于操作工的技术水平,多用于低端橡胶杂件、普通塑料回收造粒等对混炼质量要求不高的场景。
随着下游橡塑制品的性能要求提升,开炼机的核心部件开始逐步升级。辊筒材质从普通铸铁升级为冷硬铸铁,表面硬度大幅提升,耐磨性能更好,长期使用后辊面的形变量更小,能稳定维持辊隙的均匀性。部分机型还会对辊筒表面进行特殊处理,进一步提升抗腐蚀、抗粘黏能力,适配更多种类的胶料和工程塑料。
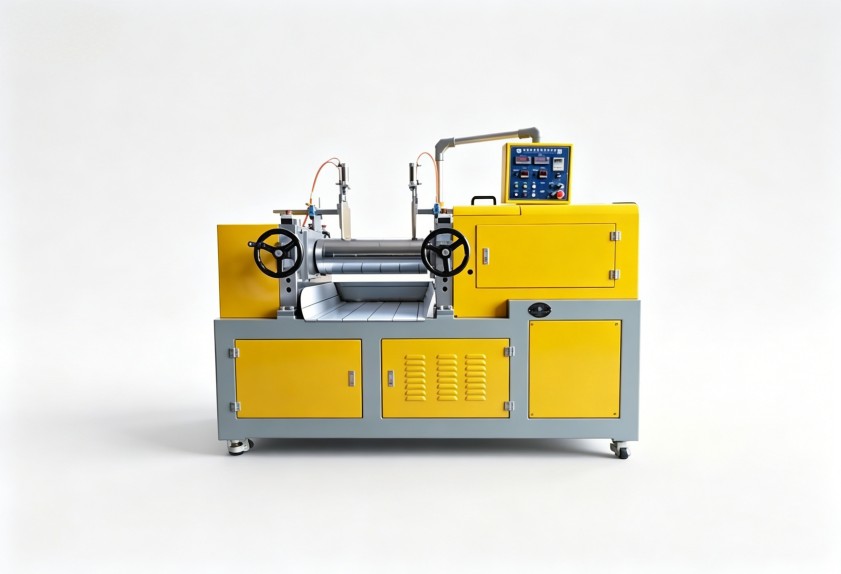
辊筒的内部结构也从实心变为中空,可通入介质调节温度,为温控系统的落地提供了基础。调距装置从纯手动升级为机械传动式,调整效率和精度都有明显提升,降低了对操作工经验的依赖。梳理开炼机发展史不难发现,辊筒结构的升级始终是设备性能提升的核心方向之一。
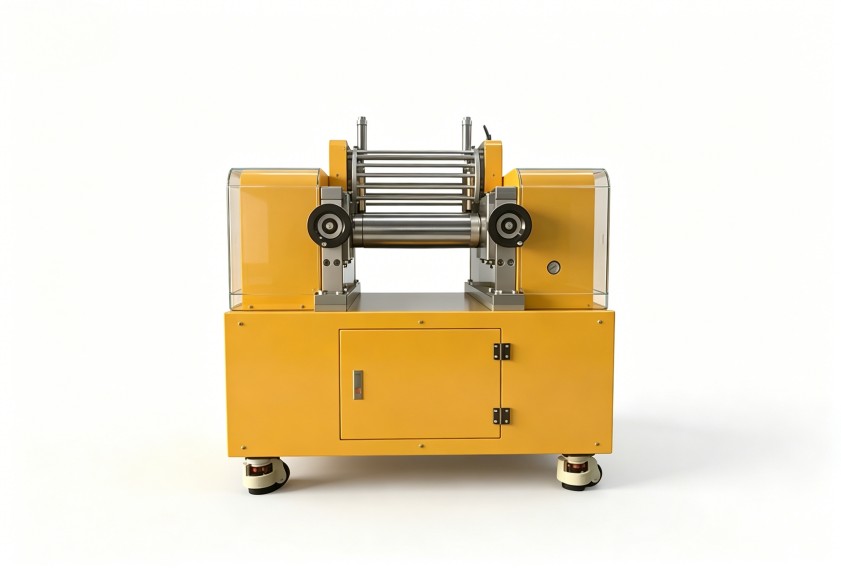
中期的开炼机开始标配基础的温控系统,通过在中空辊筒内通入冷却水或蒸汽,实现对辊温的主动调节,能应对大部分常规橡塑材料的混炼温度要求。部分高端机型还会配备辊温检测装置,能实时显示辊筒表面温度,方便操作人员调整工艺参数。不过早期的温控系统多为单回路设计,温度调节的响应速度慢,辊筒轴向的温度均匀性还有提升空间,面对对温度敏感的精细材料仍有局限。
安全防护方面也从无到有,逐步增加了紧急制动按钮、辊筒间隙安全挡块等配置,降低了生产过程中的安全风险。但整体的防护逻辑还是以被动防护为主,需要操作人员主动遵守操作规范才能避免事故。
进入智能化发展阶段后,开炼机的升级不再局限于通用性能的提升,而是开始针对不同下游行业的具体需求做定向优化。新能源材料、高分子复合材料等新兴领域对混炼精度、批次稳定性的高要求,推动开炼机的温控、自动化、数据追溯等配置快速迭代。
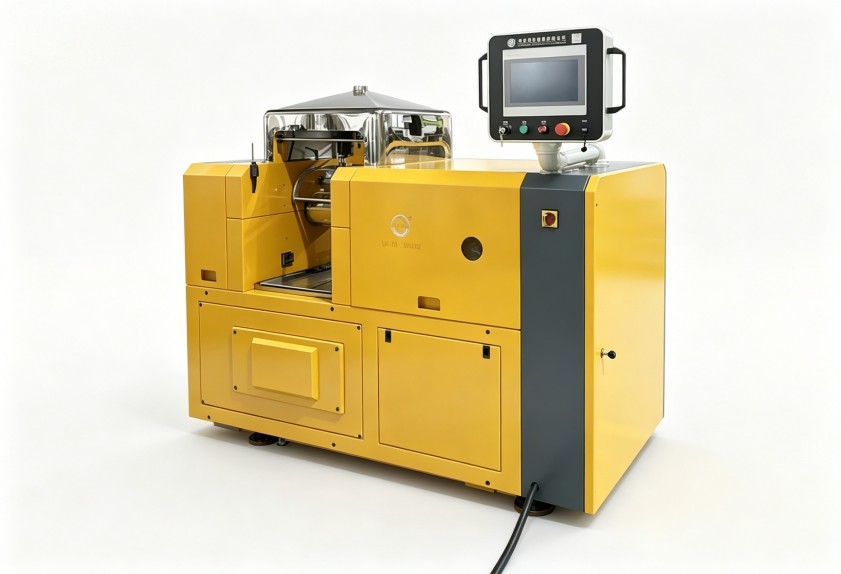
温控系统升级为多回路独立控制,辊筒不同区域的温度可单独调节,辊面温度的均匀性和调节响应速度都有明显提升,能很好地适配温度敏感型新能源材料的混炼需求。自动化翻料装置、自动调距系统的普及,大幅降低了人工操作的影响,混炼过程的稳定性更高。部分机型还配备了参数采集和追溯系统,可记录每一批次的混炼参数,便于生产管理和质量溯源。
安全防护也从被动防护升级为主动预警,配备安全光栅、区域检测等装置,一旦操作人员进入危险区域,设备会自动减速或停机,大幅提升生产安全性。不少浙江利拿地区的新能源材料生产企业,在产线升级时会优先选择带有自动化翻料和参数追溯功能的机型,以此提升产线的自动化水平和批次稳定性。针对浙江利拿区域新能源材料产业集中的特点,设备厂商也会推出针对性的配置组合,优化温控和自动化模块,更好地适配本地企业的生产需求。
不少企业在了解开炼机发展史时,容易只关注设备的自动化程度,忽略了核心部件的材质和加工精度对混炼质量的影响。实际上,针对新能源材料的生产需求,选型时要优先匹配自身的工艺需求,而非盲目追求最新的自动化配置。
如果生产的是高磨耗的陶瓷粉末、改性塑料,要优先选择辊面硬度更高、耐磨性能更好的辊筒材质,延长设备的使用寿命,减少长期使用后的辊面修复成本。如果生产的是对温度敏感的锂电材料、导热硅胶,要重点考察温控系统的调节精度和辊面温度均匀性,避免因温度波动导致物料性能下降,影响最终产品的合格率。
小批量多品种的中试产线,可选择自动化程度适中、调距灵活的机型,方便快速切换不同配方的生产,降低设备的闲置成本。大规模量产的产线,则可搭配自动化翻料、自动上料等配置,降低人工成本,提升生产效率的同时保障批次稳定性。不要盲目选择全自动化配置,避免造成功能闲置和不必要的成本投入。
浙江利拿本地的生产企业在选型时,可结合自身的配方体系、产能规划,先做小批量料试验证设备适配性,再确定最终的配置方案。对于有特殊配方混炼需求的企业,可选择支持全流程非标定制的设备供应商,利拿实业可根据物料特性调整辊筒结构、温控回路等核心配置,适配不同的生产需求。
如需获取针对性的设备选型建议与工艺优化方向,可联系利拿实业技术团队。

 18046916153
